

15315235717
15315235717

系统单元介绍
1)蓄热式焚化炉
焚化炉设备是利用高温氧化原理,将含挥发性有机物废气在足够温度及反应时间下,经由燃烧过程而分解成CO2和H2O。
系统运转前,需进行起机预热动作,而废气藉由风门进入高温氧化区燃烧破坏,此时由焚化炉辅助燃料及废气本身之热值,经由自动控制系统使燃烧室保持一定的温度,使废气分解成CO2和H2O。产品特色:低操作费用之"无焰式"节能设计,可达到系统"零燃料费用"。
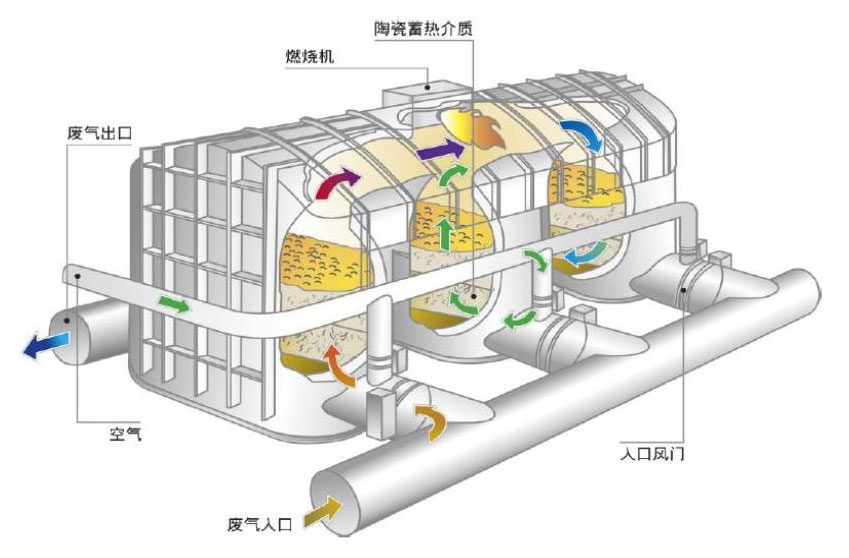
2)陶瓷蓄热介质热回收装置
蓄热燃烧之基本原理是利用蓄热材的耐火性,同时将排气的温度降低,而蓄集之能量作为下次废气进气升温用,其藉由气体流向的改变而达到蓄热及控制排气温度之双重目的,故本系统设计为高温氧化后的废气随即经过另一个蓄热床进行热回收,使热能储存于蓄热材中,并让排气降至安 全温度后排至大气。本系统主要为利用陶瓷蓄热材蓄热的机制及蓄热床定时切换构造,使系统重复。
(1)放热使废气加温(2)补充热能使,VOCs氧化分解(3)蓄热降低至排气温度的流程,不但可达到完全处理 VOCs的目的,而且可节省大量的燃料費用,甚至在废气含一定浓度的 VOCs时,可完全不需补充热能。其中,采用专为蓄热式焚化炉(RTO)研发设计的陶瓷蓄热介质,其可迅速达到热传导,而获得高热回收效率(≥95%)。
3)催化式焚化炉
催化燃烧法属于热力破坏法。其机理是氧化和热裂解、热分解废气中的有机成分,使其转化成无毒的CO2和H2O。催化燃烧技术为污染物的治理提供了独特的经济解决办法,有机废气采用催化燃烧处理具有净化效率高、能耗低、无二次污染等优点。催化燃烧的净化效率一般都在97%以上,是高浓度、小流量有机废气净化的可以选择]技术。催化氧化处理技术是把废气加热到~300℃进行催化燃烧,发生无焰燃烧,并氧化分解为CO2和H2O,同时放出大量热能。
4)燃烧机组件
燃烧机功能在于提供完整燃烧所需之必要热能,燃烧机的上限容量设计为起机时所需之能量,实际操作时可依温度自动比例控制于燃料耗用。本设备提供之燃烧机系统,若废气 VOCs浓度热值足够时,则燃烧机仅于初始启动时作为热机之用,正常运转时燃烧机即关闭而仅由温度控制器控制RTO的温度,藉由 PLC自动控制信号,以维持废气自体燃烧所需要的热值。
5)风机及变频控制
系统风机为工业等级气密设计且附有避震弹簧,采正压方式处理,以确保系统可以完全稳定配合生产所产生废气量及静压之大小变化及节省能源,系统风机采变频器控制,使得系统之风量负载可以自动比例调整,且达到入口静压稳定之效果。
6)排放管道
处理后之废气由排放管道排放,其高度必须符合当地或相关法规规定设计,并可依废气成分或业主要求选用材质。
7)自动控制设定
系统采用的逻辑控制为使用一套PLC(Programmable Logic Controller)可程式控制器、一套HMI人机操作界面来显示设备运转状况和改变操作参数,并可记录系统操作状况。
PLC接收蓄热式焚化炉(RTO)和催化式焚烧炉本体上各个温度、压力等感应器的Digital数位及Analog类比输入,经演算后以Digital及Analog输出以控制系统运转,并可同时将设备运转的状况透过区域网路系统(EtherNet、MODBUS、DeviceNet、DH+、RS232、DH-485等)传到厂内中央监控系统做系统操作的监控和运转纪录,在设备异常时制造厂商亦可经由MODEM透过互联网了解现况,协助设备故障排除。
8)产品特点
(1)研发团队,本公司自2016年以来一直致力于VOCs废气治理回收,拥有多套成功运行案例,设备稳定运行。
(2)系统产品模块化设计,并根据客户需求进行节能降耗设计。
(3)服务团队,专职售前、售后服务7*24小时响应,提供12月质量保证及免费维护保养,提供包含系统试车、系统操作、符合当地法规检测、设备维护保养等培训。
(4)具有六项安 全联锁控制:系统压力监控、焚化炉风机异常保护、助燃风机异常保护、火焰讯号监控、燃料高低压保护、焚化炉高温跳脱保护等。
(5)吸附系统自动化控制,单键启动,操作简单,并配置HMI触控屏人机界面监控重要数据。提供系统监控功能,实时了解系统各操作点运行状况,包括系统流程状况、阀门启动状况、实时温度、实时压差/压力值。
(6)针对系统故障及故障排除提供历史趋势记录,利于系统后续调整,增加系统稳定性。
RTO焚烧炉应用范围:
浓度较低,风量较大的涂装、制药行业有机废气
含苯系物、酚类、醛类、酮类、醚类、酯类等有机成分的石油、化工(如塑料、橡胶、合成纤维、有机化工)、塑料、橡胶、制药、印刷(包括印铁、印纸、印塑料)、农药、制鞋、电力电缆生产行业等。
厂区地址
淄博市临淄区齐陵工业园
手机端


