

15315235717
15315235717
清新环保低温冷凝回收系统,将尾气收集,收集后进入撬装处理设备,设备前端设有压力传感器,当检测到废气一定压力时,风机开启将废气抽送到三级冷凝回收设备,风机根据前端压力,自行进行变频控制进行PID调节,废气进入三级冷凝回收装置,绝大部分的废气,经过冷凝后析出存于暂存罐内,当液位达到一定程度,排向指定罐,不凝气排向活性炭吸附脱附系统。
低温冷凝系统应用范围广阔,可用于不同行业,不同组分的分离,可用于不同环保设施的前段预处理等。

清新环保低温冷凝回收系统,将尾气收集,收集后进入撬装处理设备,设备前端设有压力传感器,当检测到废气一定压力时,风机开启将废气抽送到三级冷凝回收设备,风机根据前端压力,自行进行变频控制进行PID调节,废气进入三级冷凝回收装置,绝大部分的废气,经过冷凝后析出存于暂存罐内,当液位达到一定程度,排向指定罐,不凝气排向活性炭吸附脱附系统。
废气引入废气处理设施,当有油气进入到油气回收装置时,PIC监测到管道内的压力达到设定值时,程序会自动启动风机,将废气增压送入下游,风机出口设有压力变送器PIC,此压力会随着系统的压降在一定范围内变化,双通道的切换时间也是通过PIC的压力值设定。考虑到设备设计运行中气量存在波动,且部分介质沸点高,易液化,故废气进入本装置之前,进入进气缓冲罐,以防止因气量变化导致的管道压力变化较大而使增压风机频繁启停。
淄博清新环保QXHB-LN-低温冷凝回收系统分三级冷凝,先废气进入,第 一级废气进入预热冷凝器,此时废气跟三级冷凝后的低温废气换热,实现能量回收,经过降温后阀废气进入第二级蒸发器冷凝,制冷机做功将废气降温至3摄氏度,此时部分物料冷凝析出,自流到凝液暂存罐。然后废气进入三级冷凝,尾气冷凝到-70摄氏度,此时98%以上的有机物冷凝析出。三级采用双路并联的模式进行冷凝回收。
当一路冰堵时,另一路启动,此时冰堵的这一路化霜阀开启,化霜的热量来自压缩机制冷过程中压缩机自发的热,其温度可达到90度左右,高温高压的冷媒,瞬间冲入低温冷凝器,冰堵的换热设备表面溶霜迅速汽化,同时高温冷媒经过冷凝器后,温度降低,变为低温高压的冷媒饱和液,大大减少了外部冷凝器为冷媒降温的能量,从而实现的更大节能降耗。
对于冷凝工艺来说,只要温度低于0℃时,来气中的水分等高凝固点介质存在结冰堵塞的风险,因此设计上必须考虑冷凝段的融霜工艺。当双通道一端的管路因结霜导致管阻变大时,风机后端的压力变送器PIC检测到压力变化,系统控制冷段制气路切换阀门关,自动将气路切换至另一端,结霜段则进入融霜进程。融霜热源为压缩机排气口的高温过热蒸汽,压缩机排气口的一部分高温过热蒸汽经融霜管道进入到霜堵换热器管程,加热换热器,使换热器内部结霜融化,融化后的液态水,一部分经换热器底部的低点排液口排出,自流至集油罐中,另一部分则自流至气液分离,经气液分离器液相管道自流至集油罐中。换热后的高温过热蒸汽温度降低,通过换热器的回气管道返回至压缩机前端,经压缩机压缩后,重新变为高温高压过热蒸汽,参与后端制冷过程或下一轮融霜过程。冷凝段换热器的前后均设有温度、压力仪表,可监测换热器工作状况。一方面,风机前端的压力变送器可实时精确检测气路管道的管阻情况,一但发生轻微霜堵,管阻达到设定值,系统及时将气路切换至另一侧,所以避免了冷凝段产生严重的霜堵,降低了化霜的难度;另一方面,分级冷凝的设计,第 一级冷凝已经去除了大部分的水和高凝固点的介质,从而很大程度上降低了此类介质在低温段的聚集,从根源上降低了霜堵的风险。
模块采用PLC控制程序,自动化程度高,根据废气排放不连续的工况,设备采用升级设计,采用间接冷的方式进行降温,业主只需根据实际生产工况及要求设置运行参数即可,完全实现无人值守自动化运行。本公司冷凝装置有利于冷凝液化的条件,一是设置工况温度段低于对应组的组分沸点,对应物料饱和蒸汽压进行详细工艺计算,通过计算模拟,计算配置的冷负荷能够满足冷凝的需要又不造成过量的浪费;
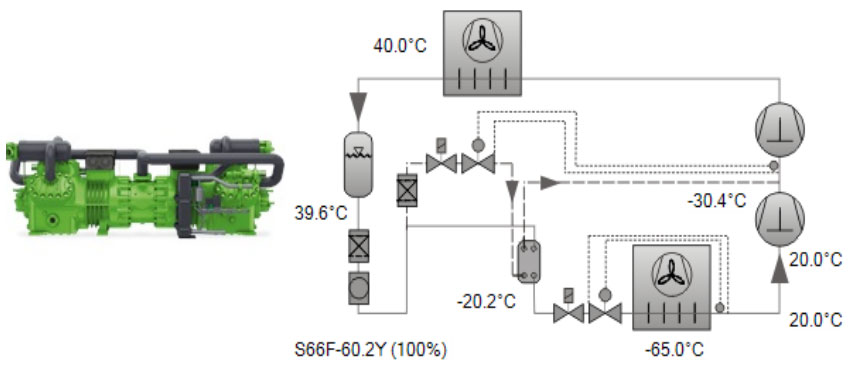
根据制冷量设计,所有设备选型均经过,计算软件模拟选型,根据模拟选型后,模拟流程如下:下图为单级双极压缩机模拟流程,在模拟过程中,每一步冷凝的温度将得到直观的体现,为工程设计提供,准确的保证。
吸附脱附模块
低温冷凝系统应用范围广阔:
可用于不同行业:石油、化工、精细化工、医药、医药中间体、锂电、涂布等工艺废气、罐区废气。
可用于不同组分的分离,C4-C10之间的有机挥发溶剂的冷凝回收。
可用于不同环保设施的前段预处理,高浓度废气进入RTO前的预处理,高度的有机气体进入树脂吸附前的预处理,装置工艺泄放气等,均可采用低温冷凝回收系统进行预处理,保障环保设施的稳定运行。
厂区地址
淄博市临淄区齐陵工业园
手机端


